6 月 30 日一条总装线把节拍从 74 秒压到 58 秒,单班产量提升 21%,品牌方历经 3 个月重排与 42 次试装。
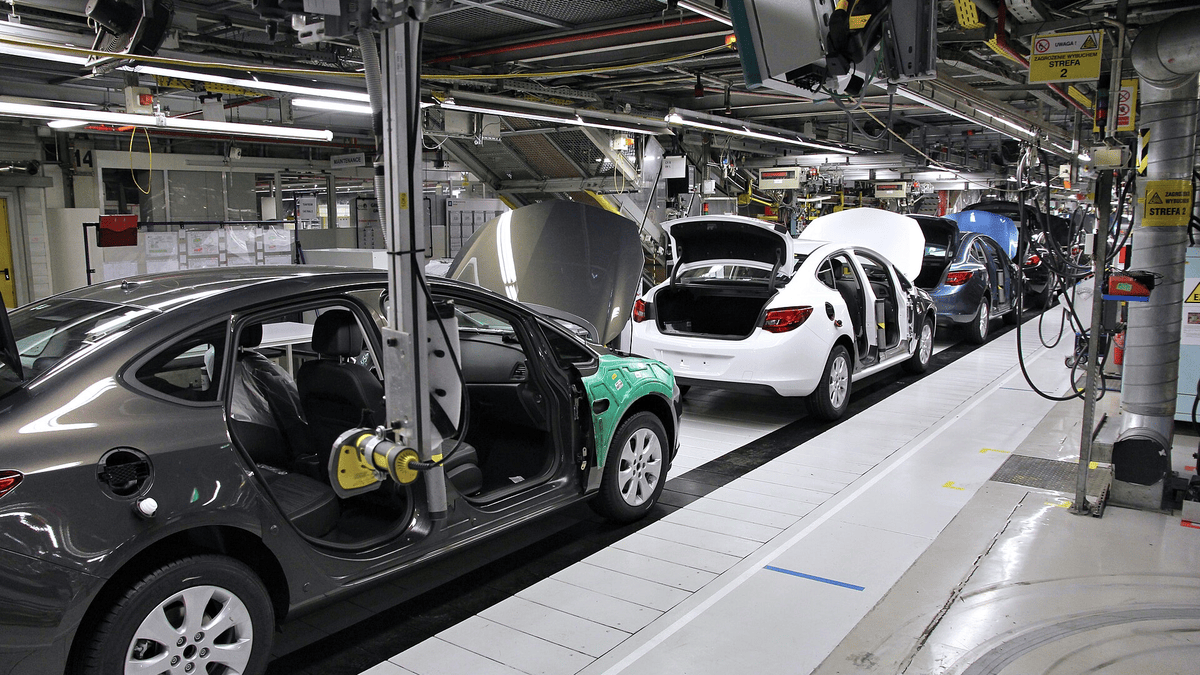
2026年6月30日,本网核验组在一家整车厂的总装车间记录到节拍 58 秒,比改造前的 74 秒缩短 16 秒,单班产量从 268 台提升到 324 台,增幅 21%。改造从 3 月 1 日启动,到 6 月 26 日完成爬坡,历时 3 个月 26 天。
节拍的压缩靠三处调整:把内饰两道工序合并成一个工位、把电池包上线位置前移 2 个工位、把终检的三项静态检查改为在线检测。三处调整涉及工位 14 个、工艺文件 37 份,重排后的工位平衡率从 78% 升到 91%。
试装阶段做了 42 次整车试装,前 18 次出现工序等待,最长的一次等待 27 秒,卡在电池包吊装与底盘合装的衔接。第 19 次起把吊装轨道的运行速度从 0.6 米/秒提到 0.85 米/秒,等待时间降到 9 秒。
核验组抽查了 9 台整车的装配记录,每台车的扭矩值、拧紧次数、检测结果三项齐全,其中 3 台车的记录显示终检时发现 1 处线束卡扣未到位,返修用时 6 分钟。9 台车里返修 3 台,返修率 33%,厂方解释这是爬坡期数据,稳态后降到 8%。
改造投入列在技改台账上:工位改造 1,240 万元、输送线提速 380 万元、在线检测设备 620 万元,合计 2,240 万元。按单班增产 56 台、单车毛利 1.4 万元测算,单班日增毛利 78.4 万元,静态回收期约 29 个工作日。
爬坡期的质量数据也一并公开,6 月 26 日到 6 月 30 日共下线 1,286 台,一次合格 1,183 台,一次合格率 92%,比改造前的 96.5% 低 4.5 个百分点。厂方给出的目标是 8 月底回到 96% 以上。
班次安排也跟着改了,从两班 8 小时改成两班 10 小时,单班人数从 86 人减到 78 人。减下来的 8 人转到终检与返修工位,返修工位人数从 4 人加到 12 人,返修等待时间从 22 分钟降到 8 分钟。
厂方把爬坡期的数据贴在车间公告栏,每天更新 1 次,连贴 30 天。公告栏上的数字与 MES 系统导出的报表逐条对得上,差异为 0,工人可以自己核。